Streszczenie
Uran-235 nie ma osobnej chemii metalurgicznej. Tworzy ten sam metal, tlenki, wodorki, azotki i węgliki co U-238; różnica izotopowa nie daje osobnego układu fazowego ani osobnej technologii krzepnięcia. Dla metalurga najważniejsze pozostają atmosfera, powierzchnia wsadu, zanieczyszczenia międzywęzłowe i historia cieplna.1
Najważniejszy problem technologiczny nie polega na osiągnięciu temperatury topnienia. Uran topi się w zakresie dostępnym dla typowych pieców specjalnych. Trudność zaczyna się od środowiska procesu: gorący i ciekły uran trzeba izolować od tlenu, wilgoci, wodoru, azotu oraz niezgodnych materiałów kontaktowych. W przeciwnym razie zamiast kontrolowanego odlewu powstaje metal z warstwą tlenkową, wodorkami, kruchymi wtrąceniami, porowatością, zmienioną powierzchnią i trudną do odtworzenia historią fazową.2,3
Współczesna praktyka sprowadza się więc do zamkniętego łańcucha: kwalifikowany wsad, suchy transfer, piec próżniowy albo piec z atmosferą obojętną, kontrolowane odlewanie, chłodzenie przez przemiany gamma -> beta -> alfa, a potem obróbka i badania bez rozsiewania pyłu oraz wiórów.
Rozszerzenie tematu
Zakres procesu: metal, nie tlenek i nie proszek ceramiczny
Typowy student energetyki jądrowej najczęściej widzi uran przez pryzmat UF6, UO2 i pastylki paliwowej. To jest właściwe dla dominującej ścieżki paliwa reaktorów lekkowodnych, ale nie wyczerpuje materiałoznawstwa uranu. Uran może występować jako metal, stop, cienka warstwa, próbka badawcza, wsad do odzysku lub półprodukt przeznaczony do dalszej obróbki. W takich zastosowaniach trzeba wrócić do pojęć metalurgii: topienia, krzepnięcia, segregacji, rozrostu ziaren, przemian alotropowych, zanieczyszczeń międzywęzłowych i obróbki skrawaniem.
Uran-235 w tej ramie nie jest „innym metalem” niż uran naturalny albo zubożony. Ta sama elektronowa powłoka walencyjna decyduje o utlenianiu, wodorkowaniu, reakcji z wodą i kompatybilności z tyglami czy formami. Drobna różnica masy atomowej nie zmienia tego, że technolog patrzy przede wszystkim na czystość chemiczną, stan powierzchni, kształt wsadu, szybkość nagrzewania, przepływ ciepła, atmosferę i reakcje na granicy metal-forma.
Krótkie porównanie ze stalą
Ze stalą uran dzieli język podstawowy: jest faza ciekła, krzepnięcie, ziarna, granice ziaren, obróbka cieplna, naprężenia resztkowe i skład chemiczny. Na tym podobieństwo szybko się kończy. W hutnictwie stali tlen jest przeciwnikiem, ale zarazem częścią opanowanej chemii żużla, odtleniania i rafinacji. W uranie tlen, para wodna i wodór bezpośrednio zmieniają powierzchnię metalu, dając tlenki, wodorki, korozję i reaktywną drobną frakcję. To nie jest zwykła zgorzelina do zeszlifowania po walcowaniu.
Druga różnica to alotropia. Stal ma przemiany fazowe bogate i użyteczne, ale przemysłowo oswojone. Uran ma trzy odmiany alotropowe o wyraźnie różnych strukturach: alfa-U w temperaturze pokojowej, beta-U w zakresie przejściowym i gamma-U blisko topnienia. Faza alfa jest ortorombowa i silnie anizotropowa, a więc własności mechaniczne i wymiarowe zależą od orientacji krystalograficznej. Po odlewie materiał nie staje się po prostu „zimnym uranem”; przechodzi przez kolejne przemiany, które zostawiają naprężenia, teksturę i pamięć cieplną.1
Parametry, które metalurg musi mieć w głowie
Poniższa tabela nie jest kartą technologiczną. To mapa wielkości, które porządkują myślenie o procesie.
| Cecha | Znaczenie w metalurgii uranu |
|---|---|
Temperatura topnienia około 1132°C |
termicznie proces jest osiągalny dla typowych klas pieców specjalnych, ale wymaga izolacji chemicznej wsadu |
Gęstość około 19 g/cm3 |
mała objętość przy dużej masie utrudnia ręczną logistykę, chłodzenie i ocenę geometrii partii |
Fazy alfa, beta, gamma |
chłodzenie odlewu oznacza sekwencję przemian fazowych, a nie prostą drogę z cieczy do jednorodnej fazy pokojowej |
| Silna reaktywność powierzchni | stan atmosfery i materiałów kontaktowych wpływa na skład warstwy przypowierzchniowej |
| Wrażliwość na wodór | wodorki uranu są kruche i piroforyczne; wodór nie jest neutralnym gazem osłonowym |
| Piroforyczność drobnej frakcji | wióry, pył i proszek mają inne ryzyko niż lity odlew |
| Radiotoksyczność alfa | głównym problemem warsztatowym jest skażenie wewnętrzne pyłem i aerozolem, nie „świecenie” dużej bryły |
Duży odlew uranu można zobaczyć, zważyć i zbadać jak metal. Pył, szlam i cienkie wióry są już inną klasą zagrożenia: mają dużą powierzchnię właściwą, szybciej reagują z tlenem i wilgocią, łatwiej się unoszą i trudniej je usunąć ze stanowiska.
Atmosfera kontrolowana: tlen, wilgoć, wodór i azot
Najważniejsza praktyczna reguła brzmi: uranu metalicznego nie przetapia się jak zwykłego złomu w kontakcie z powietrzem. W piecu otwartym metal miałby ciągły dopływ tlenu, pary wodnej i azotu. To oznacza narastanie tlenków, możliwość zanieczyszczenia azotem, reakcje z wilgocią i powstawanie warunków sprzyjających wodorkowaniu. W procesie dydaktycznym można to streścić w jednym zdaniu: atmosfera nad ciekłym uranem jest składnikiem procesu, a nie pustą przestrzenią nad kąpielą.
Tlen daje tlenki. Wilgoć jest gorsza, bo jest jednocześnie źródłem tlenu i wodoru. Wodór jest osobnym zagrożeniem: prace nad wodorkowaniem alfa-U opisują adsorpcję, absorpcję podpowierzchniową, dyfuzję atomowego wodoru oraz tworzenie słabego, piroforycznego wodorku.3 Eksperymenty na układach U/UO2 pokazują, że wodorek może tworzyć się przy defektach, granicach ziaren i na granicy metal-tlenek.4
Współczesny warsztat odpowiada na to przez zamknięcie procesu. Wsad przechodzi przez śluzy, jest manipulowany w suchym gazie obojętnym, odgazowywany albo suszony, a topienie prowadzi się w piecu próżniowym lub w atmosferze obojętnej. W badaniach materiałów wrażliwych stosuje się połączone gloveboxy, śluzy transferowe, piece łukowe, piece indukcyjne i stanowiska wyżarzania.5 Sens jest prosty: ograniczyć liczbę chwil, w których metal widzi powietrze, wilgoć albo niekontrolowany gaz.
Nie oznacza to, że wystarczy „wpuścić argon”. Gaz osłonowy, piec, tygiel, forma, narzędzia transferowe, odpylanie i pojemniki na odpady są częścią tej samej chemii. W metalach niebezpiecznych czystość atmosfery i czystość logistyki są równie ważne jak temperatura.
Tempo procesu: stal kontra uran
Uran może sprawiać mylące pierwsze wrażenie, bo jego temperatura topnienia jest niższa niż typowy zakres topienia stali. Jeśli liczyć tylko energię potrzebną do ogrzania 1 kg metalu od temperatury pokojowej do topnienia i stopienia go, uran wymaga około 0,17 MJ/kg, czyli 0,046 kWh/kg. Dla żelaza wychodzi około 0,93 MJ/kg, czyli 0,26 kWh/kg. Samo stopienie kilograma uranu wymaga więc w idealnym rachunku tylko około 18% energii potrzebnej dla kilograma żelaza. Termicznie jest to proces około 5-6 razy łatwiejszy na kilogram, a 1 kWh ciepła użytecznego odpowiada idealnie około 22 kg uranu albo około 4 kg żelaza.7
Ten rachunek nie oznacza, że cały przetop uranu jest 5-6 razy szybszy. W stali dużą część pracy wykonuje się w układzie, który toleruje kontakt z atmosferą, żużlem i narzędziami otwartymi. Piec może pracować w rytmie kolejnych wsadów, a korekta składu i temperatury jest rutyną. W uranie cykl wydłuża przygotowanie: oczyszczenie powierzchni wsadu, suszenie, zamknięcie komory, wypompowanie albo wymiana atmosfery, stabilizacja gazu obojętnego, sprawdzenie przecieków i dopiero potem właściwe grzanie.
Praktyczna reguła dla studenta jest taka: topienie właściwe uranu jest energetycznie szybsze niż stali, ale cykl od wsadu do kwalifikowanego odlewu jest zwykle wolniejszy przez atmosferę, powierzchnię i chłodzenie. Współczesny badawczy układ UHV-compatible do indukcyjnego odlewania prętów używa generatora 50 kW, a przy zimnym przygotowaniu aparatury osiąganie warunków ultrawysokiej próżni trwało rzędu 24 h.5 Dla uranu masa jednej takiej partii, przeliczona z podanych przez autorów prętów i gęstości metalu, wynosiłaby orientacyjnie 0,05-0,15 kg. To daje skalę laboratoryjną: z zimnego startu raczej setki gramów na dobę niż kilogramy na godzinę. Wąskim gardłem nie jest moc generatora, lecz przygotowanie, przetopy homogenizujące, chłodzenie, demontaż, czyszczenie i ponowne zamknięcie układu.
Z drugiej strony stal w piecu indukcyjnym ma zupełnie inną skalę. Dla porównania, opis współczesnych pieców indukcyjnych podaje, że nagrzany piec jednotonowy może doprowadzić zimny wsad żelaza do gotowości spustu w czasie rzędu 1 h, a zakres mocy przemysłowych sięga od kilowatów do dziesiątek megawatów.8 Dlatego uczciwe porównanie brzmi: na wat użytecznej mocy uran topi się łatwiej, ale na godzinę pracy kompletnego stanowiska uran przegrywa z prostą stalą, jeśli wymagamy suchego, czystego i powtarzalnego odlewu.
Jak wygląda współczesny ciąg technologiczny
Na poziomie zakładowym, bez parametrów operacyjnych, ciąg można rozrysować następująco:
- kwalifikacja wsadu: skład chemiczny, masa, postać, stan powierzchni i udział luźnych tlenków,
- przygotowanie do topienia: usunięcie luźnych tlenków i zanieczyszczeń zgodnie z procedurą zakładu, suchy transfer oraz rozdzielenie frakcji pylistej od litego wsadu,
- zamknięcie w środowisku kontrolowanym: glovebox, komora wsadowa, śluza albo bezpośredni załadunek do pieca,
- topienie: piec indukcyjny próżniowy, piec łukowy dla małych próbek albo inny zamknięty układ kwalifikowany dla materiału uranowego,
- odlewanie: forma dobrana pod kompatybilność chemiczną i minimalizację zanieczyszczeń, bez kontaktu ciekłego metalu z powietrzem,
- chłodzenie i przejścia fazowe: kontrola naprężeń, skurczu, pęknięć i struktury po przejściu przez zakres
gamma,betaialfa, - obróbka: toczenie, cięcie, ewentualne wyżarzanie i przygotowanie próbek w osłonie radiologicznej oraz z kontrolą wiórów,
- badania jakości: analiza składu, gęstości, mikrostruktury, faz, wad wewnętrznych, stanu powierzchni i uzysku metalurgicznego.
W tym schemacie celowo nie ma składu gazu w ppm ani geometrii tygla. Liczby potrzebne studentowi są innego rodzaju: rząd wielkości mocy, czasu przygotowania, masy odlewu i energii na kilogram. Wilgotny tlenek psuje wsad przed topieniem, nieszczelny transfer psuje atmosferę przed stopieniem metalu, a skrawanie bez kontroli potrafi zmienić udany odlew w problem pyłowy.
Topienie i odlewanie: co naprawdę jest trudne
W zwykłej odlewni znaczna część procesu kręci się wokół płynności metalu, temperatury zalewania, skurczu, formy, odpowietrzania i usuwania żużla. W uranie dochodzą trzy dodatkowe pytania.
Pierwsze pytanie brzmi: z czym ciekły metal ma kontakt? Ciekły uran może reagować z materiałami formy i tygla, zabierać z nich zanieczyszczenia i zmieniać skład powierzchni odlewu. Dlatego kwalifikuje się konkretny układ piec-wsad-forma-wyrób.
Drugie pytanie brzmi: co dzieje się z gazami? Gaz rozpuszczony lub uwięziony przy powierzchni może dawać pory, mikropęknięcia, wtrącenia, wadliwą warstwę przypowierzchniową i niejednorodny skład. Przy uranie wodór jest szczególnie niepożądany, bo jego konsekwencją nie jest tylko porowatość, lecz możliwość tworzenia wodorków i osłabienia materiału.
Trzecie pytanie brzmi: co dzieje się po zakrzepnięciu? Uran przy chłodzeniu przechodzi przez zakresy stabilności faz gamma, beta i alfa. To dodatkowe źródło naprężeń i zmian wymiarowych, dlatego kontrola chłodzenia i późniejszego wyżarzania jest częścią uzyskania materiału, a nie tylko dodatkiem „po odlewie”.
Obróbka cieplno-mechaniczna i skrawanie
Faza pokojowa alfa-U jest mechanicznie niewygodna, bo jest anizotropowa. Dla metalurga oznacza to, że tekstura krystalograficzna po walcowaniu, kuciu, wyżarzaniu lub odlewaniu może mieć znaczenie wymiarowe. Materiał może zachowywać się inaczej w różnych kierunkach, a naprężenia resztkowe po przemianach fazowych mogą ujawniać się dopiero przy dalszej obróbce.
Skrawanie jest osobnym zagadnieniem. Duży element uranu nie jest tym samym zagrożeniem co cienki wiór. Wióry, pył i szlam szlifierski mają wysoką powierzchnię właściwą, mogą być piroforyczne i są łatwe do przeniesienia poza stanowisko jako skażenie. Z tego powodu obróbka metalu uranowego wymaga zamkniętych maszyn, kontrolowanego odpylania, filtracji i osobnej obsługi drobnej frakcji. Woda jako chłodziwo nie jest automatycznie neutralnym wyborem, bo przy uranie metalicznym wilgoć i wodór należą do głównych zmiennych chemicznych procesu.
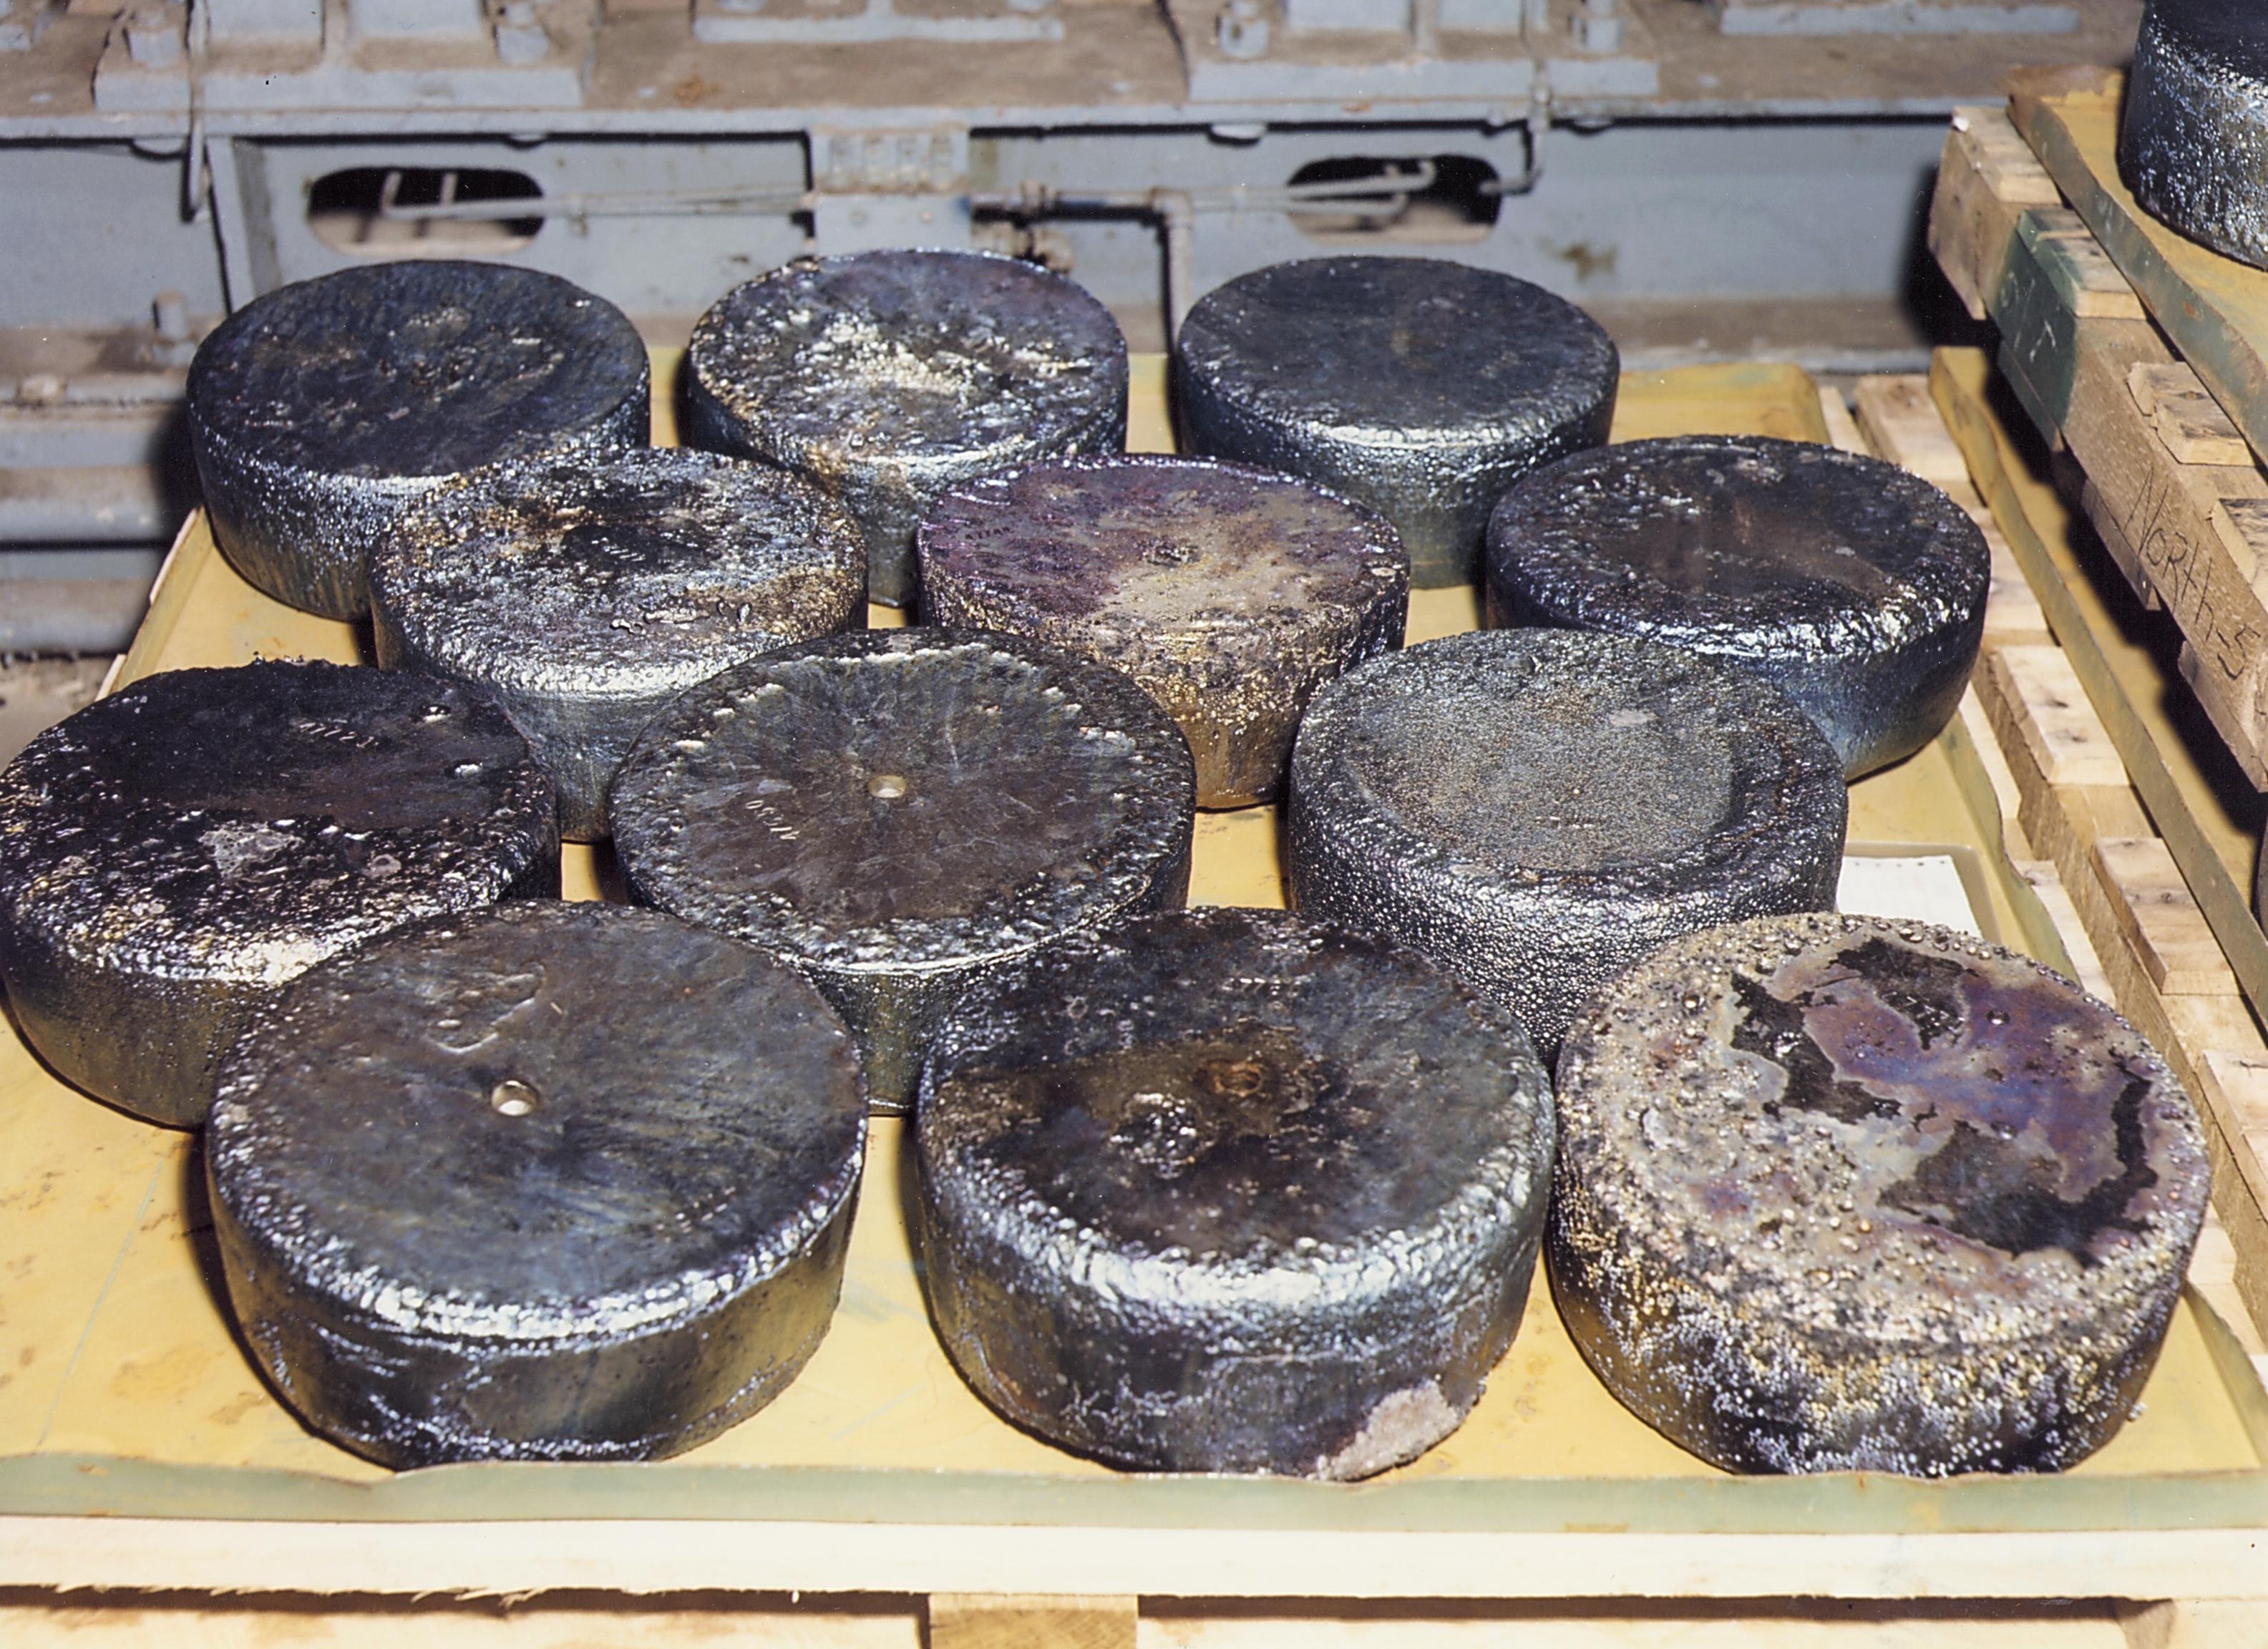
Ten fragment dobrze odróżnia uran od zwykłego ćwiczenia z toczenia stali. Przy stali wióry są stratą materiału i problemem BHP. Przy uranie wióry są jednocześnie reaktywnym metalem, potencjalnym źródłem skażenia i możliwym wsadem do odzysku. Współczesny przykład odzysku zubożonego uranu przez NNSA/Y-12 pokazuje, że recasting i ponowne użycie metalicznego uranu są nadal realną praktyką przemysłową, a nie wyłącznie tematem archiwalnym.6
Kontrola jakości: co mierzyć po procesie
Kontrola jakości odlewu uranowego powinna odpowiadać na cztery pytania metalurgiczne.
Pierwsze: czy skład chemiczny mieści się w założeniach procesu? Szczególnie ważne są tlen, wodór, azot, węgiel oraz zanieczyszczenia wniesione przez tygiel, formę, narzędzia albo powierzchnię wsadu.
Drugie: jaka jest mikrostruktura? Metalografia pokazuje ziarna, segregacje, pory, wtrącenia i stan powierzchni, a dyfrakcja rentgenowska albo neutronowa może wskazać fazy, orientację i naprężenia. Współczesne prace nad cienkimi warstwami uranu pokazują, że struktura, tekstura i reakcje powierzchniowe są nadal aktywnymi tematami badań.2
Trzecie: czy odlew ma wady objętościowe? Gęstość, ultradźwięki, radiografia, przekroje kontrolne i pomiary wymiarowe mówią o porowatości, pęknięciach, skurczu i stabilności kształtu.
Czwarte: czy powierzchnia jest stabilna po ekspozycji i przechowywaniu? Uran tworzy warstwy tlenkowe, a w obecności wodoru i wilgoci może przechodzić w układ metal-tlenek-wodorek. Kontrola jakości obejmuje więc także czyszczenie, pakowanie i przechowywanie próbki.
Co student powinien umieć po tym temacie
Po takim wykładzie student metalurgii nie powinien zapamiętać „przepisu na przetop”. Powinien umieć narysować mapę procesu i zaznaczyć, gdzie pojawia się ryzyko utraty kontroli nad materiałem:
- na powierzchni wsadu: tlenki, wilgoć, zanieczyszczenia,
- w atmosferze pieca: tlen, para wodna, wodór, azot,
- na granicy metal-tygiel-forma: reakcje kontaktowe i pickup zanieczyszczeń,
- w czasie krzepnięcia: pory, segregacje, skurcz,
- w czasie chłodzenia: przemiany
gamma -> beta -> alfa, - w obróbce skrawaniem: pył, wióry, ciepło, piroforyczność,
- w kontroli jakości: skład chemiczny, fazy, wady, powierzchnia i uzysk metalu.
To jest właściwy poziom podstaw przedmiotu „Metalurgia metali niebezpiecznych”. Uran-235 pozostaje metalem, ale takim, w którym zwykła metalurgia musi być od początku połączona z chemią atmosfery, radiologiczną higieną pracy, kontrolą drobnej frakcji i bardzo ostrożnym doborem materiałów kontaktowych.
Ćwiczenia praktyczne
Ćwiczenie 1: mapa procesu bez pracy z uranem
Narysuj schemat blokowy przetopu metalu reaktywnego w atmosferze kontrolowanej, bez pracy z uranem. Oznacz wsad, suszenie, transfer, piec, formę, chłodzenie, obróbkę, odpady i kontrolę jakości. Przy każdym bloku dopisz możliwe źródła tlenu, wilgoci, wodoru, azotu, węgla, pyłu obcego albo materiału formy.
Ćwiczenie 2: porównanie stali i uranu jako problemu atmosfery
Porównaj stal odlewaną w typowej technologii hutniczej i uran metaliczny topiony w układzie zamkniętym. Wypisz, co wydłuża proces uranu: suszenie, śluzy, przygotowanie atmosfery, wodorki, piroforyczność drobnej frakcji i badania O-H-N-C.
Ćwiczenie 3: interpretacja wad odlewu
Dostajesz trzy opisy próbek: porowatość przy powierzchni, krucha warstwa przypowierzchniowa i zmiana wymiarów po chłodzeniu. Dla każdej zaproponuj po dwie hipotezy materiałowe: gazy, tlenki, wodorki, skurcz albo naprężenia po przemianach fazowych.
Powiązane artykuły
- Jak uczyć metalurgii uranu bez dostępu do uranu
- Uran-235 - charakterystyka fizyczna
- Od UF6 do kasety paliwowej: proszek UO2, pastylki, koszulki cyrkonowe i pręty paliwowe
- Paliwo jądrowe jako ceramika techniczna
- Jądrowy cykl paliwowy jako system
- Bezpieczeństwo obiektów cyklu paliwowego według IAEA SSR-4
- De Broglie, dyfrakcja neutronów i granica intuicji klasycznej